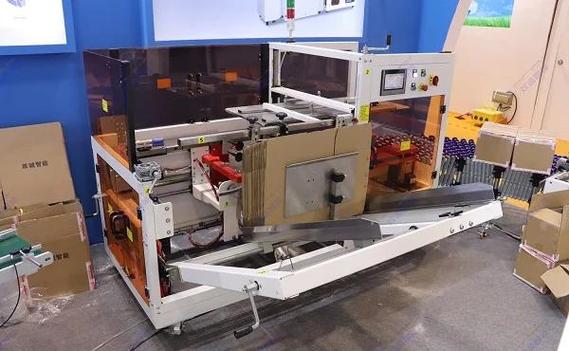
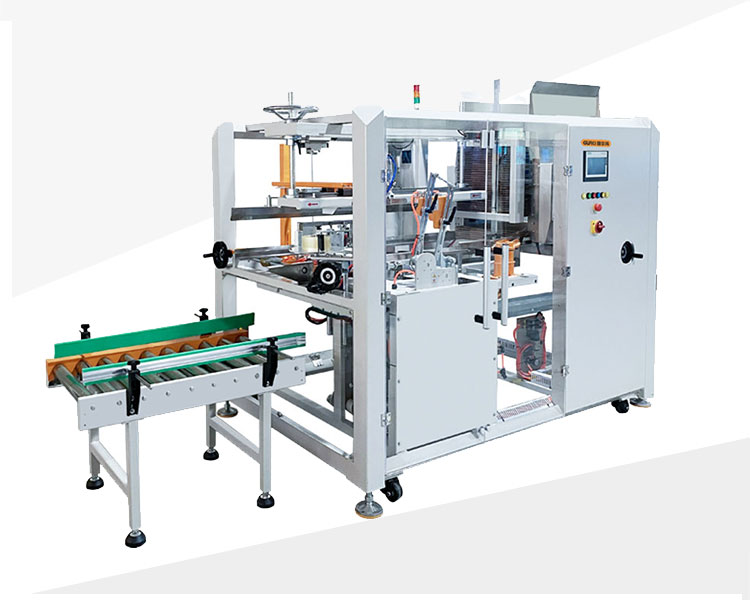
開箱機紙箱標準示意圖詳解 紙箱開箱機的選型與調試指南
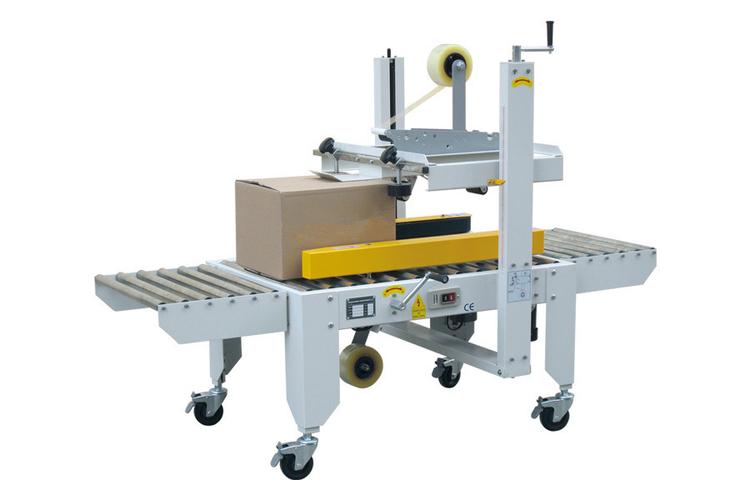
在現代自動化包裝流水線中,紙箱開箱機(又稱紙箱成型機)扮演著至關重要的角色。它能夠自動完成紙箱的吸箱、成型、折底、封底等工序,大幅提升包裝效率。很多企業在選購和使用開箱機時,常因紙箱規格不統一或對標準示意圖理解不足,導致設備運行不穩定。本文將結合開箱機紙箱標準示意圖,系統講解紙箱開箱機的核心要點,幫助您實現高效、穩定的自動化包裝。
一、什么是開箱機?
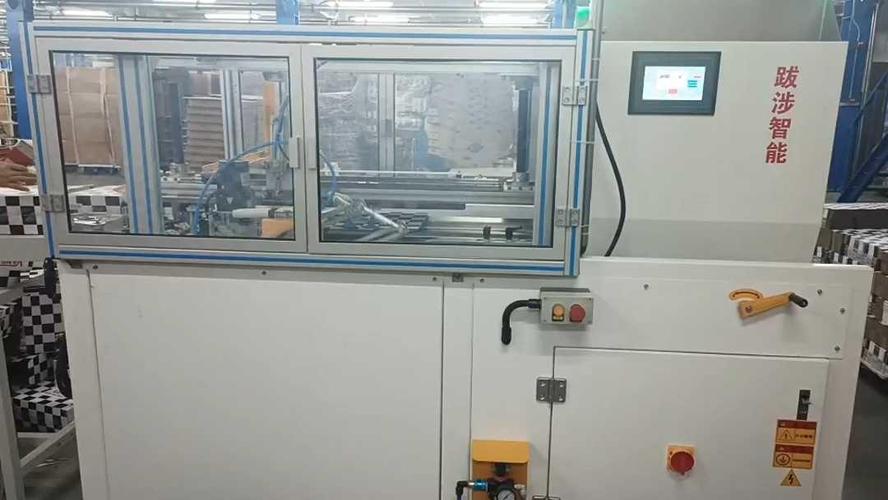
紙箱開箱機是一種自動將未成型的瓦楞紙板撐開、折合成底部封閉的紙箱,并輸送至下一道工序的包裝設備。它廣泛應用于食品、醫藥、電子、日化、物流等行業。根據自動化程度,可分為半自動開箱機和全自動開箱機;根據紙箱類型,又可分為普通平口箱開箱機、異型箱開箱機等。
二、開箱機紙箱標準示意圖的核心要素
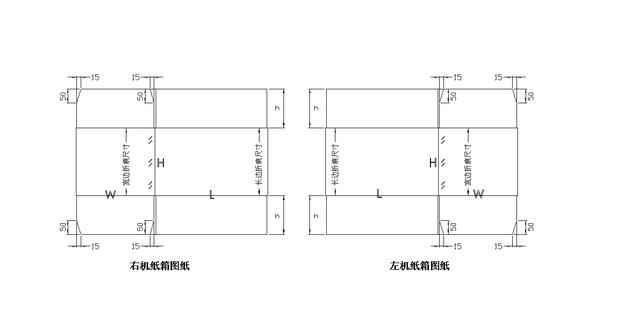
一張標準的開箱機紙箱示意圖,通常包含以下關鍵尺寸和結構標注。理解這些要素,是確保紙箱與開箱機匹配的前提。
1. 紙箱基本尺寸
- L(長):紙箱成型后的長度。
- W(寬):紙箱成型后的寬度。
- H(高):紙箱成型后的高度。
通常,開箱機說明書會給出可適應的長寬高范圍,例如 L:200-500mm,W:150-400mm,H:150-400mm。
2. 紙板厚度
- 紙板厚度(T):直接影響開箱機吸盤、折頁機構的間隙設置。常見瓦楞紙板厚度為3mm、5mm、7mm等。標準示意圖中會標明紙板厚度范圍。
3. 搖蓋尺寸
- 內搖蓋(短邊搖蓋):從箱體短邊延伸出的折頁,長度通常為 W/2 左右。
- 外搖蓋(長邊搖蓋):從箱體長邊延伸出的折頁,長度通常為 L/2 左右。
- 標準示意圖會標注搖蓋的切口形式(如標準切口、1/4切口等),以確保折底時互不干涉。
4. 開槽與壓痕線
- 開槽位置:決定紙箱成型后的直角精度。
- 壓痕線:影響折頁的柔韌性和回彈。
5. 封底方式對紙箱的要求
- 若開箱機采用膠帶封底,紙箱底部搖蓋需平整,間隙合理;若采用熱熔膠封底,則對紙板表面材質有要求。
三、紙箱開箱機的工作原理與流程
全自動開箱機通常按以下步驟工作:
- 儲料:將未成型的紙板疊放在儲料倉中。
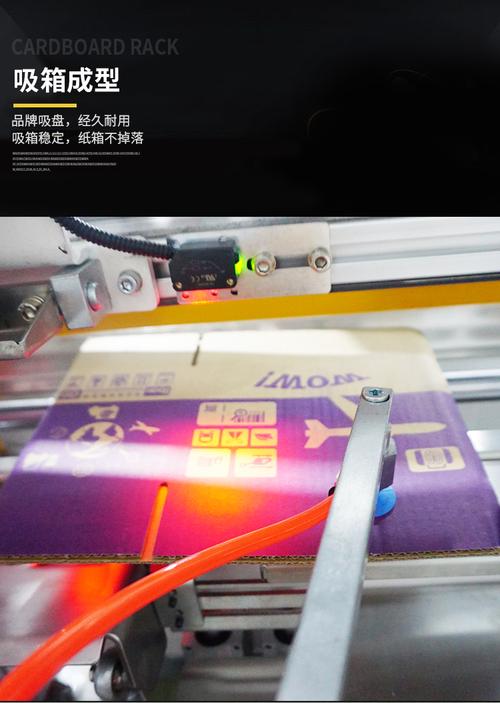
- 吸箱:利用真空吸盤將最底部紙板吸下。
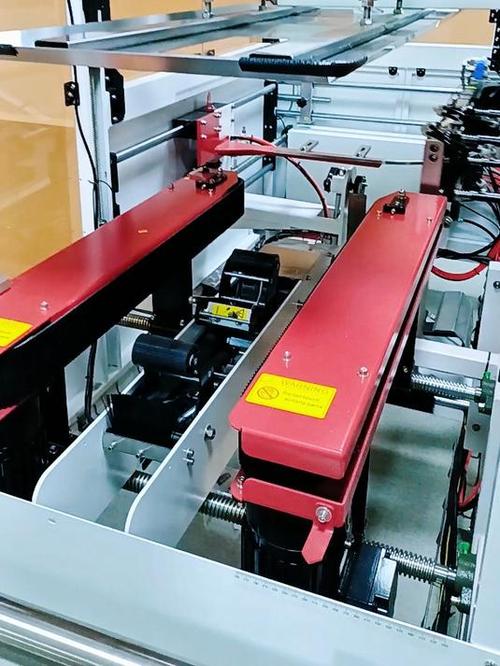
- 成型:通過導桿和成型機構將紙板撐開成方箱。
- 折底:折底機構先后折合內搖蓋和外搖蓋。
- 封底:膠帶或熱熔膠封合底部。
- 輸送:將成型紙箱送入下一工序。
每一個環節都對紙箱的標準化有嚴格要求,否則極易出現吸箱失敗、折底卡頓、封底不牢等問題。
四、如何根據開箱機紙箱標準示意圖選型
- 確定紙箱規格范圍:統計您常用紙箱的長寬高,選擇覆蓋該范圍的開箱機型號。
- 確認紙板厚度:設備應支持您所用紙板的厚度,并留有調節余量。
- 核對搖蓋尺寸與切口:確保紙箱搖蓋符合開箱機折底機構的要求。
- 考慮封底方式:膠帶封底成本低,熱熔膠封底更牢固,按需選擇。
- 產能匹配:開箱機速度通常為10-30箱/分鐘,需與生產線節拍匹配。
五、紙箱與開箱機不匹配的常見問題及解決
- 吸不下紙板:紙板厚度不均或吸盤位置偏移。需按標準示意圖調整吸盤高度和真空度。
- 成型不方:導桿間距與紙箱L/W不匹配。應重新校準導桿。
- 折底卡頓:搖蓋尺寸過大或切口不對。需按標準示意圖修改紙箱模切版。
- 封底膠帶偏移:紙箱輸送不正或膠帶機構偏差。調整導向和膠帶位置。
六、使用建議與維護
- 定期檢查吸盤、皮帶、導軌等易損件。
- 每換一批紙箱,應按“開箱機紙箱標準示意圖”核對關鍵尺寸并試機。
- 保持設備清潔,避免紙屑堆積影響傳感器。
- 操作人員需培訓上崗,熟悉調整流程。
##
開箱機紙箱標準示意圖是連接紙箱制造與自動化包裝的橋梁。無論是采購開箱機,還是優化現有產線,只有嚴格按照標準示意圖規范紙箱尺寸、搖蓋、切口等參數,才能讓紙箱開箱機發揮最大效能。希望本文能為您在紙箱開箱機的選型、調試與維護中提供實用參考,助力企業實現智能、高效的包裝生產。
如若轉載,請注明出處:http://www.mykimberlite.com.cn/product/49.html
更新時間:2026-09-21 15:12:07